Introduzione
Quando si parla di produttività nella costruzione dei quadri elettrici, spesso si pensa immediatamente a nuove attrezzature, software o macchinari automatici. In realtà, molti dei problemi che rallentano la produzione derivano da una cattiva organizzazione del reparto.
Materiali difficili da trovare, operatori costretti a spostarsi continuamente, commesse accumulate senza criterio e postazioni di lavoro poco funzionali generano sprechi che incidono direttamente sui tempi di consegna e sulla qualità finale del prodotto.
Un layout progettato correttamente può ridurre gli spostamenti degli operatori, diminuire gli errori di produzione e aumentare la capacità produttiva senza investimenti significativi in nuove attrezzature.
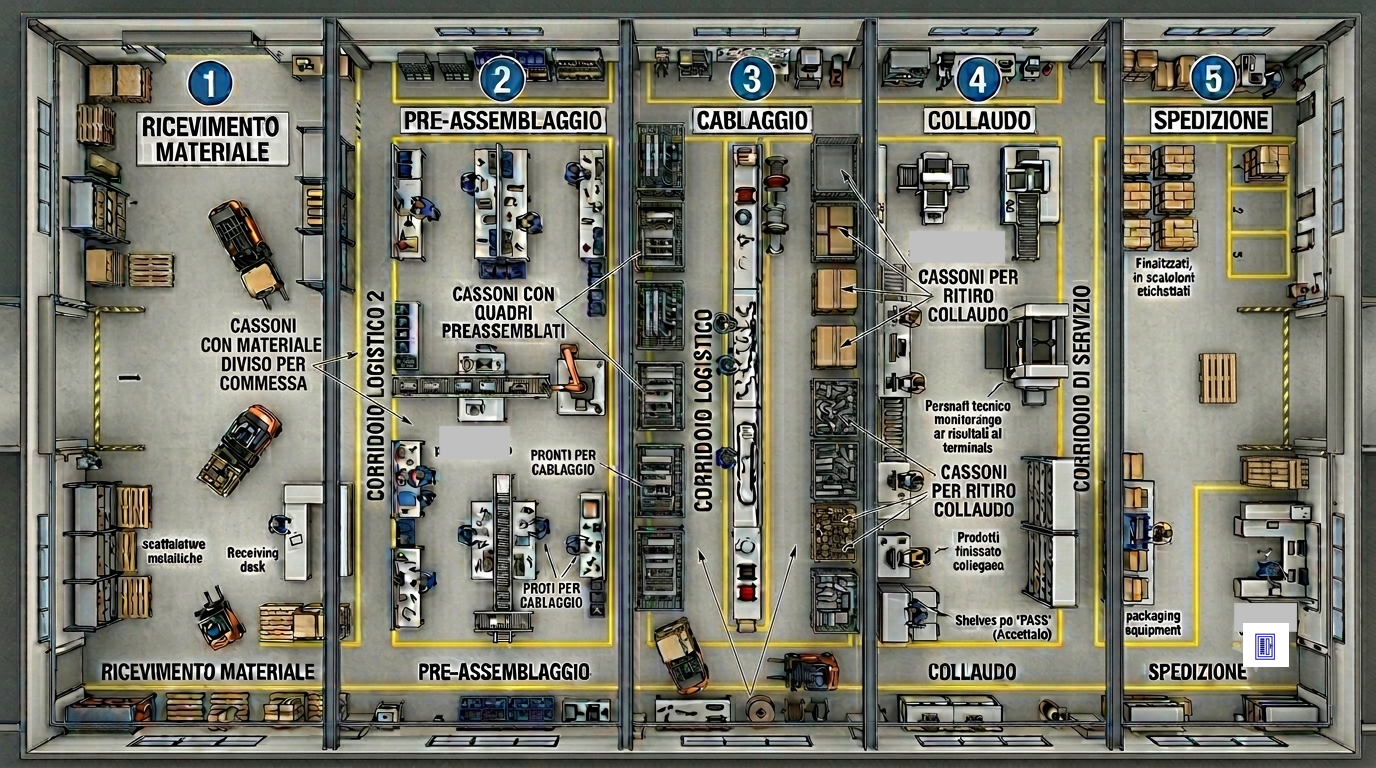
Un reparto ben organizzato deve essere progettato come un flusso continuo, dove ogni fase prepara il lavoro per quella successiva, evitando attese, rilavorazioni e movimentazioni inutili.
Il percorso ideale dovrebbe seguire una sequenza precisa:
Ricevimento Materiale → Pre-Montaggio → Cablaggio → Collaudo → Spedizione
Vediamo come organizzare ciascuna area e quali errori evitare per migliorare efficienza, qualità e produttività.
Approfondimento: Quadri elettrici: guida completa a tipologie, componenti, funzionamento, normativa e progettazione
Area Ricevimento Materiale
L’area di ricevimento materiale è spesso una delle zone più sottovalutate del reparto, ma rappresenta in realtà uno dei punti più critici dell’intero processo produttivo.
Una gestione inefficiente di questa fase genera inevitabilmente ritardi, confusione e perdite di tempo che si ripercuotono su tutte le lavorazioni successive, dal pre-montaggio fino al collaudo finale.
Per garantire un flusso produttivo efficiente, il materiale dovrebbe arrivare in reparto già suddiviso per:
- Commessa
- Ordine di produzione
- Priorità di lavorazione
Una soluzione particolarmente efficace consiste nell’utilizzare contenitori o carrelli dedicati per ogni commessa, contenenti tutti i componenti necessari:
- Carpenteria
- Componenti elettrici
- Morsetti
- Canaline
- Materiale di cablaggio
- Documentazione tecnica
I contenitori dovrebbero essere posizionati su scaffalature seguendo la programmazione della produzione, in modo che gli operatori possano prelevare immediatamente la commessa successiva senza perdere tempo nella ricerca del materiale.
Un altro errore molto comune consiste nell’accumulare in reparto un numero eccessivo di commesse in attesa di lavorazione. L’area di ricevimento non dovrebbe mai contenere più materiale della reale capacità produttiva giornaliera o, al massimo, di pochi giorni successivi.
Riempire il reparto con materiale destinato a essere lavorato dopo tre o quattro giorni comporta infatti diversi svantaggi:
- Occupazione inutile degli spazi
- Maggiore difficoltà nella movimentazione
- Aumento del rischio di smarrimento componenti
- Difficoltà nell’identificare le priorità
- Riduzione dell’ordine generale del reparto
L’obiettivo deve essere quello di creare un flusso continuo e controllato, dove il materiale entra in reparto solo quando esiste una reale capacità produttiva per lavorarlo.
Errore da Evitare
Trasformare il reparto di cablaggio in un magazzino temporaneo. Quando il materiale presente supera la reale capacità produttiva, l’organizzazione peggiora e la produttività diminuisce.
Area di Pre-Montaggio
L’area di pre-montaggio rappresenta il punto in cui il quadro elettrico inizia a prendere forma fisicamente.
Gli operatori del pre-montaggio sono generalmente i primi a prendere in carico l’ordine di produzione proveniente dall’area di ricevimento materiale. Il loro compito è preparare tutte le parti meccaniche necessarie affinché il cablatore possa concentrarsi esclusivamente sulla realizzazione dei collegamenti elettrici.
Durante questa fase vengono eseguite attività come:
- Installazione delle guide DIN
- Montaggio delle canaline
- Posizionamento dei componenti sulla piastra
- Applicazione delle targhette identificative
- Assemblaggio della carpenteria
- Installazione di ventilatori, filtri e accessori
- Foratura delle portelle per pulsanti, selettori, spie luminose, display e pannelli operatore
L’obiettivo non è soltanto montare i componenti, ma consegnare al reparto cablaggio una piastra completamente preparata, con tutti i dispositivi già installati e identificati secondo lo schema elettrico.
Parallelamente viene preparato anche l’armadio che ospiterà il quadro elettrico. Le lavorazioni meccaniche sulla carpenteria dovrebbero essere completate in questa fase per evitare interruzioni durante il cablaggio.
Una volta terminato il pre-montaggio, le piastre e gli armadi completati possono essere stoccati temporaneamente in appositi cassoni o aree dedicate, pronti per essere prelevati dai cablatori secondo la programmazione della produzione.
Il Pre-Montaggio Deve Essere Sempre in Anticipo
Uno degli errori organizzativi più comuni consiste nel sincronizzare perfettamente pre-montaggio e cablaggio.
In realtà il reparto di pre-montaggio dovrebbe lavorare sempre in leggero anticipo rispetto alle attività di cablaggio, creando un piccolo buffer produttivo.
In questo modo:
- I cablatori trovano sempre materiale pronto da lavorare
- Si evitano tempi morti
- Si riducono le attese tra una commessa e l’altra
- Si aumenta la produttività complessiva
Naturalmente il buffer deve essere controllato e proporzionato alla capacità produttiva del reparto.
Errore da Evitare
Far attendere i cablatori perché la piastra non è ancora pronta. Il costo di un cablatore fermo supera di gran lunga quello necessario per mantenere il pre-montaggio leggermente in anticipo.
Area Cablaggio
L’area di cablaggio rappresenta il cuore produttivo del reparto ed è la zona in cui viene realizzato il maggior valore aggiunto del quadro elettrico.
Ogni postazione dovrebbe essere dotata di:
- Banco di lavoro robusto
- Illuminazione dedicata
- Monitor per la consultazione degli schemi elettrici
- Utensili sempre disponibili
- Alimentazione elettrica
- Aria compressa per utensili pneumatici
L’obiettivo principale è ridurre al minimo gli spostamenti dell’operatore e consentire al cablatore di concentrarsi esclusivamente sulle attività di cablaggio.
Separare il Cablaggio dal Pre-Montaggio
Un aspetto spesso trascurato riguarda la separazione fisica tra l’area di pre-montaggio meccanico e quella di cablaggio.
Le lavorazioni meccaniche generano inevitabilmente:
- Trucioli metallici
- Polveri
- Residui di foratura
- Sfridi di lavorazione
La presenza di questi materiali nelle zone di cablaggio può compromettere la qualità del lavoro e causare problemi durante il collaudo o l’avviamento del quadro.
Per questo motivo è consigliabile mantenere le due aree separate.
Protezione dei Componenti Elettronici
Nei quadri moderni sono sempre più presenti dispositivi sensibili come:
- PLC
- HMI
- Inverter
- Azionamenti
- Moduli di comunicazione
Le scariche elettrostatiche possono danneggiare questi componenti anche senza produrre danni immediatamente visibili.
Per questo motivo gli operatori dovrebbero lavorare utilizzando:
- Tappetini ESD
- Braccialetti antistatici
- Postazioni protette contro le scariche elettrostatiche
Area per i Quadri Completati
Accanto alla linea di cablaggio dovrebbe essere prevista una zona dedicata ai quadri terminati.
Quest’area deve consentire di:
- Posizionare i quadri sui relativi bancali
- Effettuare controlli visivi preliminari
- Preparare il materiale per il collaudo
- Liberare rapidamente le postazioni operative
La mancanza di uno spazio dedicato porta spesso i quadri finiti a occupare aree produttive, creando disordine e rallentando il lavoro.
Errore da Evitare
Utilizzare la stessa area per pre-montaggio, cablaggio e stoccaggio dei quadri finiti.
Area Collaudo
L’area di collaudo rappresenta l’ultima fase produttiva prima della consegna del quadro elettrico.
Si tratta di una zona dedicata esclusivamente alle verifiche tecniche e funzionali, separata dalle attività di cablaggio e assemblaggio.
Le principali verifiche comprendono:
- Controllo visivo del quadro
- Verifica della corrispondenza con lo schema elettrico
- Controllo della siglatura dei fili
- Prove di continuità
- Verifica dei serraggi
- Test funzionali PLC e HMI
- Verifiche di sicurezza
Un collaudo eseguito correttamente consente di individuare eventuali anomalie prima che il quadro lasci l’officina.
Utilizzare Check List Standardizzate
Uno degli strumenti più efficaci per migliorare la qualità del collaudo è l’utilizzo di check list standardizzate.
Una check list può includere:
- Serraggio morsetti verificato
- Siglature presenti e leggibili
- Componenti conformi allo schema
- PLC programmato correttamente
- Comunicazioni industriali funzionanti
- Protezioni installate
- Pulizia interna del quadro
- Documentazione aggiornata
Aggiornare le Procedure nel Tempo
Una buona check list non dovrebbe mai essere considerata definitiva.
Ogni volta che si verifica un errore ricorrente, è opportuno aggiornare la procedura di collaudo inserendo un nuovo punto di verifica.
In questo modo l’esperienza accumulata dal reparto viene trasformata in una procedura standard che riduce progressivamente il numero di errori.
Errore da Evitare
Considerare il collaudo come una semplice formalità finale.
Area Spedizione e Uscita Materiale
Molti reparti si concentrano sulle attività produttive dimenticando completamente la fase finale del processo.
L’area di spedizione dovrebbe essere posizionata sul lato opposto rispetto al ricevimento materiale, creando un flusso lineare e continuo che accompagna il quadro lungo tutte le fasi di lavorazione.
Il percorso ideale dovrebbe essere:
Ricevimento Materiale → Pre-Montaggio → Cablaggio → Collaudo → Spedizione
Questa disposizione permette di:
- Ridurre gli spostamenti interni
- Evitare incroci tra materiale in entrata e quadri finiti
- Migliorare la sicurezza
- Rendere più semplice la gestione delle commesse
- Ridurre il rischio di danneggiamento dei quadri completati
Nell’area spedizione dovrebbero essere effettuate le ultime attività prima della consegna:
- Imballaggio
- Verifica della documentazione
- Applicazione delle etichette di spedizione
- Controllo finale dell’integrità del quadro
- Preparazione dei bancali
Errori Più Comuni nell’Organizzazione di un Reparto di Cablaggio
Anche un reparto composto da tecnici esperti può perdere produttività a causa di problemi organizzativi apparentemente banali.
Tra gli errori più frequenti troviamo:
- Utilizzare il reparto come magazzino temporaneo.
- Accumulare troppe commesse contemporaneamente.
- Far convivere pre-montaggio, cablaggio e collaudo nella stessa area.
- Non avere postazioni di lavoro standardizzate.
- Costringere gli operatori a continui spostamenti per recuperare utensili o componenti.
- Non utilizzare check list durante il collaudo.
- Far incrociare il materiale in entrata con i quadri finiti in uscita.
- Non definire chiaramente le priorità di lavorazione.
Nella maggior parte dei casi, questi problemi non richiedono grandi investimenti per essere risolti. Spesso è sufficiente ripensare il layout del reparto, standardizzare alcune procedure e migliorare la gestione dei flussi produttivi.
L’obiettivo non è soltanto aumentare la velocità di produzione, ma creare un ambiente di lavoro ordinato, sicuro e capace di ridurre errori e rilavorazioni.
Conclusioni
L’organizzazione di un reparto di cablaggio non dipende esclusivamente dalle attrezzature disponibili o dall’esperienza degli operatori. Molto spesso la differenza tra un reparto efficiente e uno disordinato risiede nella progettazione del flusso produttivo.
Un reparto ben strutturato dovrebbe seguire una sequenza logica composta da:
Ricevimento Materiale → Pre-Montaggio → Cablaggio → Collaudo → Spedizione
Ogni area deve avere una funzione precisa, evitando sovrapposizioni di attività, accumuli inutili di materiale e continui spostamenti degli operatori.
L’obiettivo non è soltanto produrre più velocemente, ma creare un flusso continuo che consenta ai tecnici di concentrarsi sul proprio lavoro riducendo tempi morti, errori e rilavorazioni.
Anche piccoli miglioramenti organizzativi possono generare benefici significativi in termini di produttività, qualità e rispetto delle scadenze.
In definitiva, un reparto di cablaggio ben organizzato non è semplicemente un luogo dove si costruiscono quadri elettrici, ma un sistema produttivo in cui persone, materiali e processi lavorano in modo coordinato per trasformare una commessa in un prodotto finito nel minor tempo possibile e con il massimo livello di qualità.
Approfondimenti Utili
- Cablaggio Quadri Elettrici: Guida Completa
- Collaudo dei Quadri Elettrici secondo CEI EN 61439
- Come Leggere uno Schema Elettrico
- PLC e Quadri Elettrici
- Come Organizzare un Reparto di Pre-Assemblaggio
- Organizzazione Reparto Cablaggio: Guida Completa a Efficienza, Produttività e Layout
Domande Frequenti (FAQ)
Un reparto cablaggio efficiente dovrebbe seguire un flusso produttivo lineare composto da ricevimento materiale, pre-montaggio, cablaggio, collaudo e spedizione. Una corretta disposizione delle aree riduce gli spostamenti degli operatori, gli errori e i tempi di lavorazione.
Il layout ideale prevede un percorso continuo che accompagna il materiale dall’ingresso fino alla spedizione del quadro finito. Le aree di ricevimento, pre-montaggio, cablaggio, collaudo e spedizione dovrebbero essere separate e organizzate per evitare incroci e movimentazioni inutili.
Le lavorazioni meccaniche effettuate durante il pre-montaggio producono polveri, trucioli e residui che possono compromettere la qualità del cablaggio e danneggiare componenti elettronici sensibili come PLC, HMI e inverter. Per questo motivo è consigliabile mantenere le due aree separate.
Gli errori più frequenti sono l’accumulo eccessivo di materiale, l’assenza di un’area dedicata al collaudo, la mancanza di procedure standardizzate, l’utilizzo del reparto come magazzino e la presenza di flussi che fanno incrociare il materiale in entrata con i quadri finiti in uscita.
Lascia un commento