Introduzione
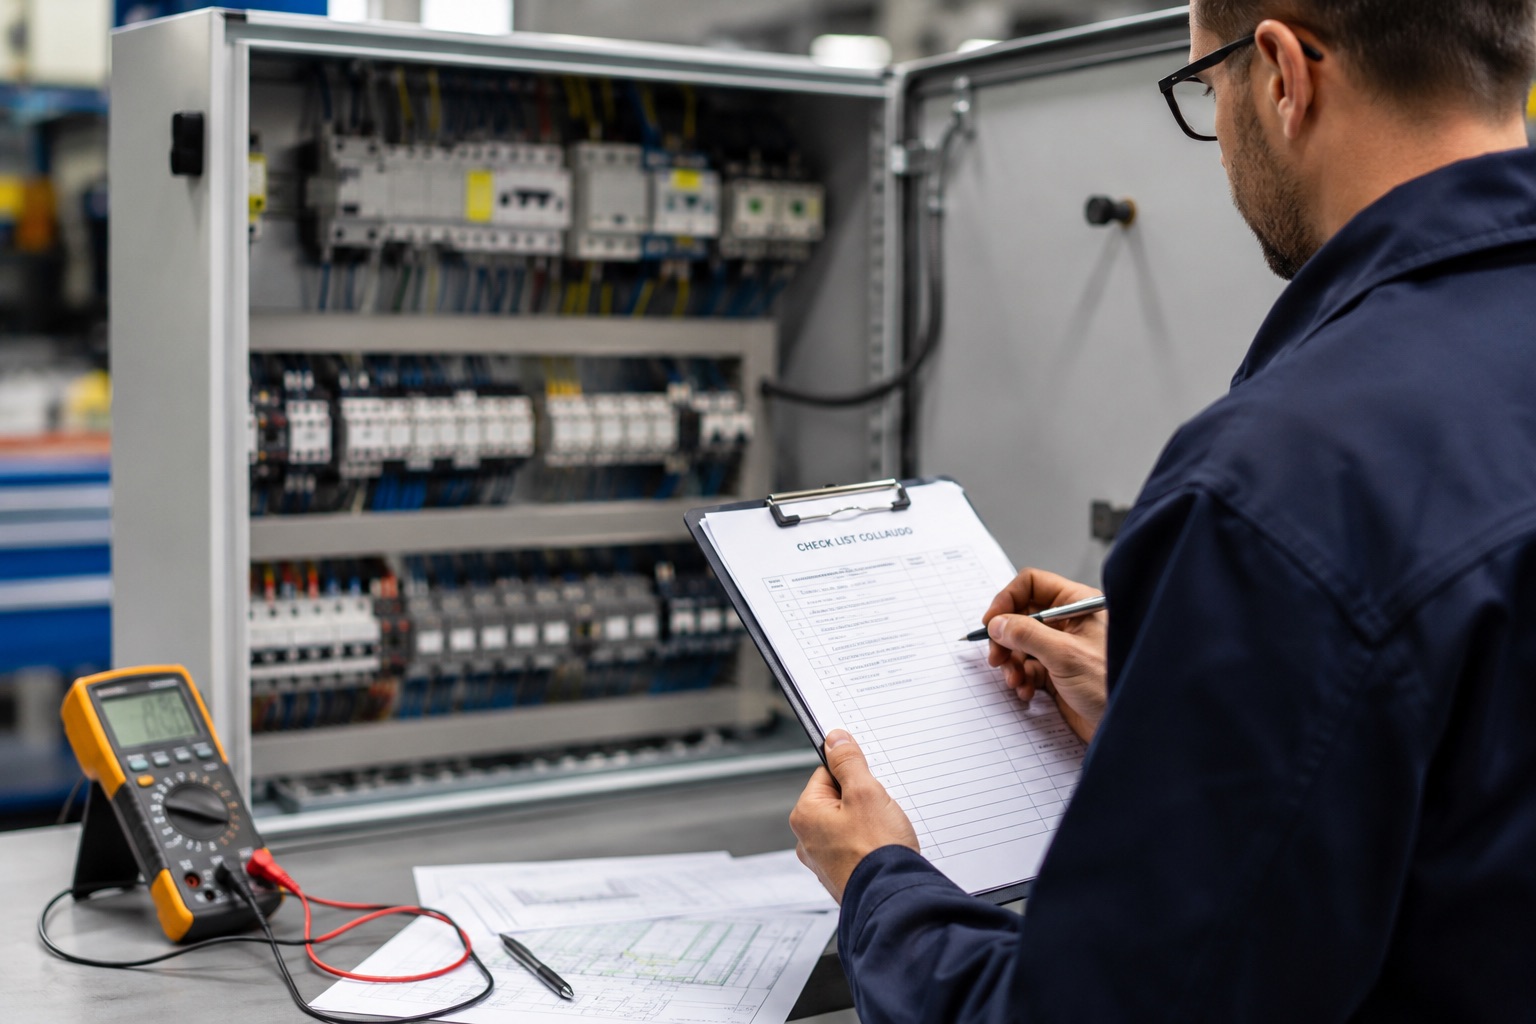
Il collaudo di un quadro elettrico è l’ultima fase del processo di costruzione e rappresenta il momento in cui il costruttore verifica che il prodotto sia conforme al progetto, alla normativa CEI EN 61439 per i quadri BT e possa essere consegnato al cliente in sicurezza.
A differenza delle verifiche di progetto, che dimostrano la validità del progetto costruttivo, le verifiche individuali di routine devono essere eseguite su ogni singolo quadro prima della spedizione. Il loro scopo è individuare errori di assemblaggio, cablaggio, serraggio o installazione dei componenti che potrebbero compromettere sicurezza, affidabilità e continuità di servizio.
Questa guida illustra l’intera procedura di collaudo d’officina, distinguendo chiaramente le verifiche richieste dalla norma dalle buone pratiche operative utilizzate dai costruttori di quadri BT.
Approfondimento: Quadri elettrici: guida completa a tipologie, componenti, funzionamento, normativa e progettazione
Cosa troverai in questa guida
- differenza tra verifiche di progetto e verifiche di routine;
- obblighi del costruttore secondo la CEI EN 61439;
- controlli visivi e meccanici da eseguire prima dell’alimentazione;
- prove elettriche obbligatorie;
- valori di riferimento per continuità PE e resistenza di isolamento;
- documentazione e verbale di collaudo;
- checklist pronta per l’officina;
- strumenti consigliati per il banco prova.
Normativa CEI EN 61439 e quadro legislativo
La costruzione dei quadri elettrici di bassa tensione è disciplinata principalmente da:
- CEI EN 61439-1 – Regole generali;
- CEI EN 61439-2 – Quadri di potenza;
- Direttiva Bassa Tensione 2014/35/UE;
- normativa relativa alla marcatura CE e al Fascicolo Tecnico.
La norma richiede che ogni quadro venga verificato prima della consegna mediante specifiche prove documentate.
L’obiettivo non è solamente dimostrare il corretto funzionamento del quadro, ma anche fornire evidenza documentale che il prodotto consegnato corrisponda al progetto approvato.
ATTENZIONE NORMATIVA:
Le verifiche individuali di routine sono responsabilità del costruttore del quadro e devono essere documentate nel fascicolo tecnico aziendale. Non possono essere sostituite dalle prove effettuate dal produttore dei singoli componenti.
Verifiche di progetto e verifiche di routine: quali differenze?
Uno degli errori più frequenti consiste nel confondere le prove eseguite dal costruttore del sistema con quelle obbligatorie su ogni quadro realizzato.
| Verifiche di progetto | Verifiche individuali di routine |
|---|---|
| Dimostrano la validità del progetto costruttivo. | Verificano il singolo quadro appena costruito. |
| Vengono effettuate sul progetto o su un esemplare rappresentativo. | Devono essere eseguite su ogni quadro prima della spedizione. |
| Confermano che il sistema soddisfa i requisiti della CEI EN 61439. | Individuano errori di montaggio, cablaggio e assemblaggio. |
| Riguardano caratteristiche costruttive del sistema. | Riguardano sicurezza e corretto funzionamento del quadro consegnato. |
Questa distinzione è fondamentale anche ai fini della marcatura CE, rispettando i requisiti della CEI EN 61439-2.
Il fatto che un interruttore ABB, Schneider Electric o Siemens sia già certificato non esonera il costruttore del quadro dall’eseguire tutte le verifiche previste dalla norma sul prodotto finito.
NOTA DEL PROGETTISTA:
La conformità dei componenti non coincide con la conformità del quadro assemblato. Il quadro costituisce un insieme (ASSEMBLY) che deve essere verificato nella sua configurazione finale.
Marcatura CE e fascicolo tecnico
Al termine del collaudo il costruttore deve essere in grado di dimostrare che il quadro è stato realizzato secondo il progetto e che tutte le verifiche previste sono state completate con esito positivo.
Generalmente il fascicolo tecnico comprende:
- schemi elettrici aggiornati;
- distinta materiali;
- documentazione dei componenti installati;
- risultati delle verifiche di routine;
- verbale di collaudo;
- dichiarazione di conformità;
- documentazione relativa alle eventuali verifiche di progetto.
Questa documentazione costituisce la base tecnica della marcatura CE e rappresenta uno strumento essenziale anche per future modifiche, manutenzioni e ricerca guasti.
Ispezione visiva e controlli meccanici d’officina
Prima di alimentare il quadro è buona pratica effettuare un controllo completo “a bocca fredda”, cioè senza tensione.
Molte delle non conformità rilevate durante il collaudo possono infatti essere individuate senza utilizzare alcuna strumentazione di misura.
Per un’ispezione preliminare efficace, è consigliabile seguire le regole e la sequenza di cablaggio d’officina, prestando particolare attenzione agli errori più comuni nel cablaggio.
Controllo della carpenteria dei quadri elettrici
Verificare:
- integrità della struttura;
- assenza di deformazioni;
- corretto fissaggio delle piastre;
- funzionamento delle porte;
- presenza delle serrature;
- corretta installazione delle cerniere;
- assenza di danneggiamenti dovuti al trasporto interno.
Verifica del layout interno
Successivamente occorre confrontare i componenti di un quadro elettrico con la documentazione tecnica verificando:
- disposizione dei componenti;
- identificazione delle apparecchiature;
- corrispondenza con gli schemi;
- instradamento dei conduttori;
- separazione dei circuiti.
Controllo delle targhette
Occorre verificare che risultino presenti e leggibili:
- targhetta identificativa del quadro;
- sigle dei componenti;
- numerazione morsetti;
- identificazione dei cavi;
- cartelli di sicurezza;
- indicazioni delle tensioni.
Una marcatura incompleta può rallentare manutenzione e ricerca guasti oltre a costituire una non conformità documentale.
Verifica dei serraggi
Uno dei difetti più frequenti riscontrati durante il collaudo riguarda il serraggio insufficiente delle connessioni.
È buona pratica controllare:
- morsetti;
- barre in rame;
- collegamenti di potenza;
- connessioni ausiliarie;
- fissaggi meccanici.
Le verifiche devono essere effettuate utilizzando una chiave dinamometrica regolata secondo le coppie indicate dal costruttore del componente.
CONSIGLIO PRATICO:
Dopo il controllo dinamometrico molti costruttori applicano una marcatura di vernice o un sigillo visivo sulla vite serrata. In questo modo è immediatamente evidente se il collegamento è già stato verificato o se ha subito successivi allentamenti.
Controllo del grado di protezione IP
Prima delle prove elettriche è opportuno verificare il mantenimento del grado di protezione IP dichiarato possa essere mantenuto anche dopo l’assemblaggio.
I controlli riguardano principalmente:
- guarnizioni;
- pressacavi;
- piastre passacavo;
- chiusura delle portelle;
- eventuali forature aggiuntive.
Verifiche Strumentali ed Elettriche
Terminati i controlli visivi e meccanici, il quadro può essere sottoposto alle verifiche elettriche previste dalla CEI EN 61439. Questa fase ha lo scopo di confermare che il sistema sia elettricamente sicuro, correttamente cablato e conforme ai requisiti richiesti prima della consegna.
Queste prove possono essere effettuate in qualsiasi ordine di successione. L’adozione di una sequenza logica come quella proposta in questa guida è consigliata per motivi puramente operativi: permette di ridurre il rischio di danneggiare accidentalmente le apparecchiature e consente di individuare più rapidamente eventuali anomalie durante il processo di verifica.
Una procedura tipica prevede:
- continuità del circuito di protezione (PE);
- misura della resistenza di isolamento;
- prova di tensione applicata (quando prevista);
- verifiche funzionali del quadro.
Prova di continuità del circuito di protezione (PE)
La continuità del circuito di protezione è essenziale per la sicurezza dei quadri elettrici. Serve ad accertare che tutte le masse metalliche accessibili siano collegate elettricamente alla barra PE.
In presenza di un guasto d’isolamento, il percorso di terra deve consentire l’intervento delle protezioni limitando il rischio di contatti indiretti.
Durante il controllo vengono normalmente verificati:
- carpenteria;
- portelle;
- pannelli mobili;
- piastre di fondo;
- guide DIN metalliche;
- eventuali parti conduttive accessibili.
La misura viene effettuata mediante uno strumento dedicato per verificare che il percorso di terra presenti valori di resistenza trascurabili, ponendo particolare enfasi sulla verifica dei serraggi meccanici delle connessioni di protezione.
Parametri operativi
| Parametro | Valore |
| Corrente di prova (Quadro BT – 61439) | Adeguata (resistenza trascurabile) |
| Criterio di accettazione (Quadro BT) | Continuità (valori trascurabili) |
NOTA TECNICA:
Si precisa che i parametri di prova specifici (corrente ≥ 10 A e R ≤ 0,1 Ω) sono requisiti cogenti per gli equipaggiamenti elettrici delle macchine secondo la CEI EN 60204-1 (Direttiva Macchine), ma non costituiscono un requisito di routine obbligatorio secondo la norma di prodotto per quadri elettrici CEI EN 61439.
ATTENZIONE NORMATIVA:
Il semplice controllo con il tester in modalità “bip” non costituisce una verifica della continuità del circuito di protezione. La misura deve essere effettuata con strumentazione idonea secondo la procedura prevista dalla norma.
Errori frequentemente riscontrati
Durante questa prova vengono spesso individuati:
- cerniere non equipotenziali;
- trecce di terra dimenticate;
- viti verniciate che impediscono il contatto elettrico;
- ossidazioni;
- collegamenti PE allentati;
- portelle non correttamente collegate.
Molte non conformità derivano da modifiche effettuate nelle ultime fasi della produzione.
CONSIGLIO PRATICO:
Dopo ogni modifica meccanica del quadro è buona norma ripetere la verifica della continuità PE, anche se il collaudo era già stato completato.
Misura della resistenza di isolamento (Riso)
La prova di isolamento verifica che non siano presenti dispersioni indesiderate tra:
- circuiti attivi e massa;
- circuiti di potenza;
- circuiti ausiliari;
- fasi differenti.
L’obiettivo è individuare difetti di cablaggio, danneggiamenti dell’isolamento o contaminazioni interne prima dell’alimentazione del quadro.
La misura viene normalmente effettuata con un misuratore di isolamento (“Megger”) scoprendo come usare un tester digitale per applicare una tensione continua.
Valori di riferimento
| Parametro | Valore |
| Tensione di prova | 500 V DC |
| Campo di applicazione | Quadri con Un > 50 V |
| Valore minimo accettabile | superiore a 1000 Ω/V riferiti alla tensione nominale verso terra |
Questa misura è ammessa in alternativa alla prova di tensione applicata (rigidezza dielettrica) solo per quadri fino a 250 A, secondo la normativa CEI EN 61439.
Valori significativamente superiori rappresentano generalmente una condizione favorevole dell’isolamento, purché la misura venga eseguita con la procedura corretta.
Possibili cause di una misura insufficiente
Una resistenza di isolamento inferiore al valore previsto può dipendere da:
- conduttori lesionati;
- umidità;
- polvere conduttiva;
- residui metallici;
- morsetti contaminati;
- errori di cablaggio;
- apparecchiature elettroniche non escluse dalla prova quando richiesto dal costruttore.
Per questo motivo è importante conoscere anche le prescrizioni dei produttori dei componenti installati.
Prova di tensione applicata (rigidezza dielettrica)
ATTENZIONE: La prova di tensione applicata (rigidezza dielettrica) è una prova di tipo distruttivo per alcune apparecchiature elettroniche. Prima di eseguire il test, è necessario scollegare tutti gli apparecchi che assorbono corrente e per i quali l’applicazione delle tensioni di prova provocherebbe un danneggiamento, come ad esempio avvolgimenti, alimentatori, strumenti e moduli di misura, o interruttori differenziali elettronici.
Questa prova verifica la capacità dell’isolamento di sopportare tensioni superiori a quelle di esercizio senza perforazioni o scariche.
È una delle prove più “stressanti” per il quadro e richiede particolare attenzione nella preparazione.
Durante il test vengono esclusi, quando previsto, i componenti elettronici che potrebbero danneggiarsi.
Parametri di riferimento
| Tensione nominale di isolamento (Ui) | Tensione di prova (valore efficace AC) |
| Ui ≤ 60 V | 1.000 V |
| 60 V < Ui ≤ 300 V | 1.500 V |
| 300 V < Ui ≤ 690 V | 1.890 V |
| 690 V < Ui ≤ 800 V | 2.000 V |
| 800 V < Ui ≤ 1.000 V | 2.200 V |
| 1.000 V < Ui ≤ 1.500 V (c.c.) | 3.820 V c.c. |
Nota: La durata della prova deve essere di 1 secondo (requisito per verifiche di routine CEI EN 61439).
La prova è superata se non si verificano:
- perforazioni dell’isolamento;
- scariche;
- archi elettrici;
- interventi anomali della strumentazione.
NOTA DEL PROGETTISTA:
In alcuni casi la prova di tensione applicata può essere sostituita dalla misura della resistenza di isolamento quando ciò è consentito dalla documentazione tecnica del costruttore e dalla procedura adottata.
Verifica del corretto cablaggio
Prima di alimentare definitivamente il quadro è opportuno confermare la corrispondenza tra il cablaggio realizzato e gli schemi elettrici.
Le verifiche comprendono:
- numerazione morsetti;
- identificazione dei conduttori;
- polarità;
- alimentazioni ausiliarie;
- cablaggio PLC;
- circuiti di sicurezza;
- circuiti di emergenza.
Errori apparentemente banali possono provocare lunghi tempi di ricerca guasto durante l’avviamento dell’impianto.
Prova funzionale del quadro
Superate le verifiche elettriche, il quadro viene alimentato tramite il “banco di prova” per verificare il corretto funzionamento dell’intero sistema, inclusi i circuiti di comando, segnalazione, allarme e il PLC.
Il collaudo funzionale serve a simulare le diverse condizioni operative previste dal progetto per un quadro elettrico di automazione. I controlli consistono nel verificare che ogni componente reagisca correttamente agli stimoli e alle sequenze logiche impostate.
Generalmente vengono verificati:
- apertura e chiusura degli interruttori;
- comando dei contattori;
- funzionamento dei relè;
- alimentatori;
- trasformatori;
- pulsanti;
- selettori;
- spie luminose;
- circuiti ausiliari.
Nei quadri di automazione il test comprende anche:
- il PLC nei quadri elettrici;
- moduli I/O;
- HMI;
- comunicazioni industriali;
- allarmi;
- logiche software;
- interblocchi;
- arresti di emergenza.
L’obiettivo è verificare che il comportamento del quadro corrisponda a quanto previsto negli schemi funzionali.
Sequenza consigliata delle verifiche di routine
| Fase | Controllo | Obiettivo |
| 1 | Ispezione visiva | Individuare anomalie evidenti |
| 1bis | Verifica distanze di isolamento | Accertamento distanze in aria e superficiali (visivo o prova impulso) |
| 2 | Serraggi meccanici | Evitare surriscaldamenti |
| 3 | Continuità PE | Garantire la protezione contro i contatti indiretti |
| 4 | Resistenza di isolamento | Verificare l’integrità dell’isolamento |
| 5 | Rigidezza dielettrica | Controllare la tenuta dell’isolamento |
| 6 | Verifica funzionale | Confermare il corretto funzionamento del quadro |
| 7 | Compilazione verbale | Archiviare i risultati nel Fascicolo Tecnico |
Strumentazione consigliata per il banco di collaudo
Per ottenere misure affidabili è indispensabile utilizzare strumenti idonei e mantenuti in taratura.
| Strumento | Utilizzo |
| Multimetro (o tester) | Misure elettriche generali |
| Apparecchio di misura di resistenza (megaohmmetro o megger da almeno 500 V c.c.) | Prova Riso |
| Strumento continuità PE | Verifica del circuito di protezione |
| Generatore di tensione a frequenza industriale / Di Elettrometro (con corrente di cortocircuito >= 200 mA) | Test di rigidezza |
| Pinza amperometrica TRMS | Correnti durante le prove funzionali |
| Chiave dinamometrica | Verifica serraggi meccanici |
| Banco di prova (AC e DC) | Alimentazione per prove funzionali |
| Calibro ventesimale | Verifiche dimensionali e distanze di isolamento |
| Apparecchio per la prova ad impulso di tensione | Utilizzo se le distanze in aria sono inferiori al minimo normativo |
CONSIGLIO PRATICO:
Conservare i certificati di taratura della strumentazione insieme alla documentazione del banco prova facilita le verifiche ispettive e aumenta la tracciabilità delle misure.
Attrezzatura professionale consigliata per il banco di collaudo
Per effettuare verifiche elettriche affidabili è consigliabile utilizzare strumenti professionali certificati. Di seguito trovi una selezione di strumenti Fluke e Wera utilizzati quotidianamente da installatori, manutentori e tecnici del settore.
🔹 Fluke 117 – Multimetro Digitale True RMS
- Misure True RMS
- VoltAlert per rilevamento tensione senza contatto
- AutoVolt
- Ideale per manutenzione civile e industriale
🔹 Fluke 1507 – Tester di isolamento
- Prove a 50 / 100 / 250 / 500 / 1000 V
- Misura isolamento fino a 10 GΩ
- Test continuità
- Perfetto per verifiche CEI 64-8
🔹 Fluke 1662 – Tester multifunzione per installazioni
- Continuità PE
- Misura isolamento
- Test differenziali
- Impedenza dell’anello di guasto
- Strumento completo per il collaudo degli impianti
🔹 Fluke 376 FC – Pinza amperometrica True RMS
- Misura AC/DC
- Sonda flessibile iFlex
- Bluetooth Fluke Connect
- Ideale per impianti industriali
🔹 Wera 7440/41/42 – Set cacciaviti dinamometrici
- Serraggio controllato
- Coppia certificata
- Riduce il rischio di falsi contatti
- Ideale per quadri elettrici e morsetti
⚠️ I link presenti sono link di affiliazione Amazon. Se acquisti un prodotto tramite questi link, il sito potrebbe ricevere una commissione senza alcun costo aggiuntivo per te.
Checklist e Verbale di Collaudo Quadro BT
Una volta completate le verifiche meccaniche ed elettriche è fondamentale registrare i risultati in una checklist e in un verbale di collaudo. Questa documentazione dimostra che il quadro è stato sottoposto alle verifiche di routine previste dalla CEI EN 61439 e costituisce parte integrante del Fascicolo Tecnico.
Checklist di collaudo prima della spedizione
Questa tabella può essere utilizzata come modello operativo in officina.
| Categoria | Oggetto della verifica | Criterio di accettazione | Esito |
| Meccanico | Integrità carpenteria | Nessun danno o deformazione | ☐ Pass |
| Meccanico | Componenti installati | Conformi alla distinta materiali | ☐ Pass |
| Meccanico | Targhette e siglatura | Complete e leggibili | ☐ Pass |
| Meccanico | Cablaggio | Conforme allo schema elettrico | ☐ Pass |
| Meccanico | Serraggio connessioni | Coppia secondo costruttore | ☐ Pass |
| Meccanico | Distanze di isolamento (aria/superficiali) | Rispetto distanze minime di norma | ☐ Pass |
| Meccanico | Guarnizioni e pressacavi | Integrità e corretto montaggio | ☐ Pass |
| Meccanico | Grado IP | Conforme alla targhetta del quadro | ☐ Pass |
| Elettrico | Continuità circuito PE | Verificata (resistenza trascurabile) | ☐ Pass |
| Elettrico | Resistenza di isolamento | 500 V DC – Riso > 1000 Ω/V | ☐ Pass |
| Elettrico | Rigidezza dielettrica | Superata senza scariche | ☐ Pass |
| Funzionale | Interruttori | Manovra corretta | ☐ Pass |
| Funzionale | Contattori e relè | Funzionamento regolare | ☐ Pass |
| Funzionale | PLC e I/O | Test superato | ☐ Pass |
| Funzionale | HMI e segnalazioni | Operative | ☐ Pass |
| Documentale | Schemi aggiornati | Presenti | ☐ Pass |
| Documentale | Verbale compilato | Completo | ☐ Pass |
| Documentale | Dichiarazione di conformità | Allegata | ☐ Pass |
📄 Fac-simili Gratuiti da Scaricare
Per agevolare le attività di verifica e la preparazione della documentazione tecnica, puoi scaricare gratuitamente i seguenti fac-simili. I modelli sono pensati come base di lavoro e devono essere adattati alle procedure aziendali e ai requisiti della CEI EN 61439.
Documenti disponibili
- Certificato di Collaudo
- Check-list Prove Individuali
- Dichiarazione CE di Conformità
- Dichiarazione di Conformità del Quadro Elettrico
- Rapporto di Prova Individuale (Collaudo)
Importante: I documenti sono forniti esclusivamente come esempio operativo. Prima dell’utilizzo è necessario verificarne la conformità alle normative applicabili, alle procedure interne dell’azienda e alle caratteristiche del quadro elettrico oggetto del collaudo.
Come compilare il verbale di collaudo
Il verbale non è una semplice formalità amministrativa, ma il documento che certifica l’esecuzione delle verifiche sul quadro realizzato.
Dovrebbe contenere almeno:
- numero di commessa;
- identificativo del quadro;
- cliente;
- data del collaudo;
- riferimento agli schemi elettrici;
- elenco delle verifiche eseguite;
- strumenti utilizzati;
- risultati delle misure;
- eventuali anomalie;
- interventi correttivi;
- esito finale;
- firma del collaudatore;
- firma del Responsabile Qualità (se prevista dalla procedura aziendale).
NOTA DEL PROGETTISTA:
La tracciabilità delle misure è tanto importante quanto il risultato delle prove. Annotare lo strumento impiegato e il relativo numero di matricola semplifica audit, verifiche ispettive e gestione della qualità.
Integrazione con la protezione da sovracorrenti
Le verifiche di routine confermano che il quadro è stato assemblato correttamente, ma non sostituiscono le valutazioni progettuali.
Tra queste rientrano:
- coordinamento delle protezioni;
- verifica delle correnti di cortocircuito;
- verifica delle sovracorrenti;
- verifica degli innalzamenti di temperatura.
Per questo motivo è utile integrare il collaudo con ulteriori controlli quando richiesto dal progetto o dal cliente.
Calcolo della sovratemperatura
Durante la progettazione occorre verificare che la temperatura interna del quadro rimanga entro i limiti previsti dalla CEI EN 61439.
Il calcolo della sovratemperatura deve essere eseguito secondo la norma calcolo della sovratemperatura CEI EN 61439-1.
Prevenzione dei surriscaldamenti e serraggio dinamometrico
Per prevenire surriscaldamenti (punti caldi) dovuti a cattivi contatti, durante le verifiche individuali (collaudo) la norma impone di controllare la corretta installazione dei componenti e i collegamenti elettrici interni. Questo si esegue meccanicamente verificando a campione il corretto serraggio delle connessioni avvitate e imbullonate utilizzando una chiave dinamometrica.
La verifica delle sovratemperature non si effettua a fine collaudo sul singolo quadro, ma è una verifica di progetto a carico del costruttore originale. Questa si esegue tramite prove di laboratorio, regole di derivazione, oppure tramite calcoli matematici utilizzando software specifici messi a disposizione dai principali produttori di componenti elettrici.
Errori più frequenti riscontrati durante il collaudo
L’esperienza maturata nelle officine di quadristica mostra che molte anomalie vengono individuate proprio durante le verifiche finali.
Le più comuni sono:
- morsetti serrati con coppia insufficiente;
- inversione dei conduttori;
- etichette mancanti;
- errori di numerazione;
- collegamenti PE incompleti;
- pressacavi non idonei;
- componenti differenti rispetto alla distinta base;
- errori di parametrizzazione del PLC;
- cablaggio non conforme allo schema;
- modifiche non riportate nella documentazione tecnica.
Correggere queste anomalie, come eventuali guasti nei quadri elettrici, prima della spedizione riduce drasticamente gli interventi in garanzia.
- interventi in garanzia
- costi di assistenza
- fermate impianto
- contestazioni del cliente
CONSIGLIO PRATICO:
Prima della chiusura definitiva del quadro, è utile far eseguire un controllo incrociato da un secondo tecnico. Una verifica indipendente individua spesso errori sfuggiti al cablatore.
Integrazione tra Collaudo d’Officina e Verifiche di Progetto
Il collaudo di routine conferma che l’assemblaggio è conforme al progetto, ma la sicurezza complessiva del quadro dipende intrinsecamente dalla qualità della fase di progettazione. Le verifiche di routine, pertanto, non sostituiscono le analisi tecniche necessarie a monte.
Prima di giungere alla fase di collaudo, il costruttore deve aver garantito il corretto dimensionamento dei quadri elettrici attraverso una progettazione dei quadri elettrici accurata, che includa:
- Il coordinamento delle protezioni (tramite interruttore magnetotermico e interruttore differenziale), essenziale per garantire la selettività delle protezioni e la continuità di servizio.
- Il calcolo della corrente di cortocircuito del quadro elettrico, fondamentale per assicurare che i componenti siano in grado di sopportare le sollecitazioni elettromeccaniche.
- La verifica delle sovratemperature per prevenire surriscaldamenti in esercizio.
Una volta validato il quadro in officina, la conformità deve essere mantenuta nel tempo attraverso la pianificazione delle verifiche periodiche dei quadri elettrici. Per supportare queste operazioni, è fondamentale utilizzare una checklist completa di collaudo del quadro elettrico, che permetta di tracciare ogni passaggio senza omissioni.
Domande frequenti (FAQ)
Le verifiche di routine previste dalla CEI EN 61439 comprendono l’ispezione visiva e meccanica, la verifica della continuità del circuito di protezione, la misura della resistenza di isolamento, l’eventuale prova di rigidezza dielettrica e la verifica funzionale del quadro.
Per i circuiti con tensione nominale superiore a 50 V, la misura effettuata a 500 V DC deve risultare superiore a 1000 Ω/V riferiti alla tensione nominale verso terra del circuito.
Non è prescritto un valore numerico tassativo (come 0,1 Ω) dalla norma di prodotto CEI EN 61439 per le verifiche di routine. La conformità si accerta verificando il corretto serraggio delle connessioni e garantendo che il percorso di terra presenti una resistenza elettrica trascurabile.
Generalmente il verbale viene sottoscritto dal collaudatore autorizzato o dal Responsabile del Controllo Qualità dell’azienda costruttrice del quadro, secondo le procedure interne adottate.
Dipende dalla procedura applicata e dalla configurazione del quadro. In particolare, per quadri fino a 250 A, la misura della resistenza di isolamento può essere ammessa in alternativa alla prova di tensione applicata (rigidezza dielettrica), se previsto dalla documentazione tecnica e dalla procedura aziendale. Inoltre, la prova dielettrica non è richiesta sui circuiti ausiliari protetti da dispositivi aventi corrente nominale (In) fino a 16 A.
La periodicità dipende dal sistema qualità aziendale e dalle procedure di taratura adottate. Gli strumenti utilizzati durante il collaudo devono comunque essere mantenuti in uno stato di taratura verificabile.
Conclusioni
Il collaudo rappresenta l’ultima verifica prima della consegna del quadro, ma è anche uno dei momenti più importanti dell’intero processo produttivo.
Una procedura strutturata, documentata e ripetibile permette di:
- garantire la conformità alla CEI EN 61439;
- ridurre rilavorazioni e contestazioni;
- migliorare la qualità del prodotto;
- aumentare la sicurezza dell’utilizzatore finale;
- semplificare la gestione del Fascicolo Tecnico.
Per questo motivo il collaudo non dovrebbe essere considerato un semplice controllo finale, bensì una fase integrante del sistema qualità del costruttore di varie tipologie di quadri elettrici industriali.


Lascia un commento