
Introduzione
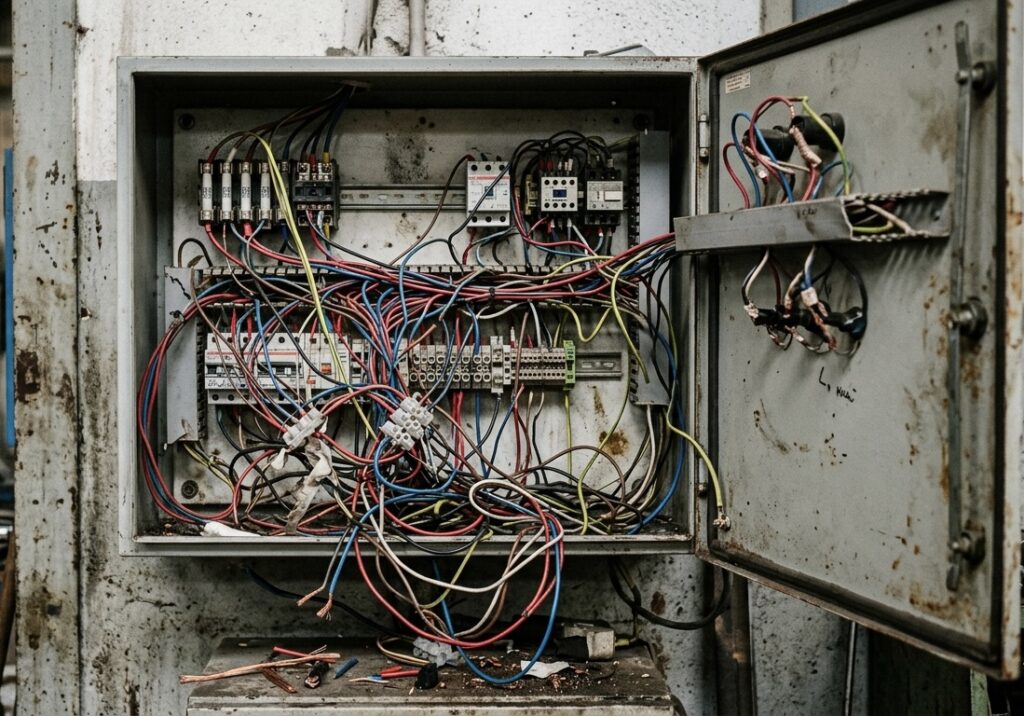
Quante volte vi è capitato di aprire un quadro elettrico industriale per una manutenzione e trovarvi davanti a un “nido di spaghetti” dove è impossibile capire dove partono e dove arrivano i conduttori?
Un quadro disordinato o mal progettato non è solo un problema estetico: si traduce in costi di fermo macchina elevati per il cliente e ore perse per il manutentore con il tester in mano. In oltre vent’anni di esperienza diretta in officina e centri applicativi industriali, ho visto come la stragrande maggioranza dei guasti post-consegna derivi da piccole sviste in fase di montaggio.
In questo articolo analizziamo i 3 errori più frequenti nel cablaggio di automazione e le buone pratiche professionali per azzerarli.
Approfondimento: Quadri elettrici: guida completa a tipologie, componenti, funzionamento, normativa e progettazione
Mancata corrispondenza tra Schema CAD (EPLAN) e Distinta Base
Un errore che si paga caro in termini di tempo avviene ancora prima di prendere in mano la pinza spela fili: l’incoerenza tra lo schema elettrico e i componenti effettivamente prelevati dal magazzino.
- Il danno: Iniziare il montaggio e accorgersi a metà opera o peggio ancora a lavoro finito che un componente sullo schema non corrisponde alla variante fisica arrivata in officina, bloccando la commessa.
- La soluzione Pro: Prima di iniziare il cablaggio, è fondamentale effettuare un controllo incrociato meticoloso tra lo schema , la distinta base e i materiali presenti al banco. In questa fase, bisogna controllare sempre l’ultima revisione dello schema, perché potrebbe aver subito modifiche dell’ultimo minuto non ancora stampate. Può capitare, anche, che lo schema sul monitor sia corretto ma che il magazziniere abbia prelevato l’articolo sbagliato, oppure che le variazioni apportate allo schema non abbiano aggiornato automaticamente i dati sul gestionale SAP. Validare questi dati tecnici prima del via evita fermi di produzione frustranti.
Serraggi approssimativi e assenza di controllo dinamometrico
Serrare i morsetti “a occhio” o “a sentimento” è una delle abitudini più pericolose che si possano riscontrare in un reparto di produzione.
- Il danno: Nei miei anni da cablatore ho assistito spesso a procedure di serraggio dei conduttori scorrette, dovute frequentemente alla distrazione o alla fretta di finire il lavoro. Un tiraggio insufficiente sui morsetti di potenza crea una resistenza di contatto (effetto Joule) che porta al surriscaldamento e, nei casi peggiori, al principio di incendio del componente. Al contrario, un serraggio eccessivo rischia di rovinare il filetto o la gabbia del morsetto stesso. Chi fa manutenzione sicuramente si sarà trovato di fronte a un componente stretto così alla cieca dove la forza esercitata in seguito per rimuovere il contatto ha finito per danneggiare il componente stesso.
- La soluzione Pro: Il controllo qualità deve essere rigoroso. Ogni connessione di potenza (interruttori scatolati, teleruttori, sezionatori) va verificata con la chiave dinamometrica tarata secondo le specifiche del costruttore, applicando poi il classico sigillo di vernice per tracciare l’avvenuto controllo.
Commistione Potenza-Segnale (EMC) e Canaline Sovraccariche
Un altro errore critico riguarda la gestione meccanica dei cavi e il rispetto degli spazi all’interno delle canaline. Far passare i cavi di potenza (alimentazione inverter, motori) insieme ai segnali deboli (sensori, PLC) senza il dovuto isolamento è solo l’inizio del problema.
- Il danno: Troppo spesso si vedono canaline riempite all’inverosim, ben oltre la capacità consentita. In più, la fretta porta a lasciare i fili troppo tirati nei passaggi o inseriti nei morsetti. Il quadro magari supera i test funzionali pre-consegna in officina, ma una volta installato nello stabilimento del cliente, le vibrazioni costanti della macchina industriale e gli sbalzi termici fanno il resto: i conduttori troppo tesi rischiano di tranciarsi di netto sui punti di connessione, provocando interruzioni di segnale e guasti improvvisi difficili da localizzare. Nel frattempo, la vicinanza tra potenza e segnale genera interferenze elettromagnetiche (EMC) che mandano in blocco casuale la CPU del PLC.
- La soluzione Pro: Rispetto rigoroso del fattore di riempimento delle canaline e canali di instradamento nettamente separati per potenza e segnale. I conduttori devono essere posati con quel minimo di “gioco” e raggio di curvatura che neutralizza le tensioni meccaniche causate dalle vibrazioni delle macchine. Se lo spazio è ridotto, si devono usare schermature metalliche collegate a terra e assicurarsi che i cavi di segnale incrocino quelli di potenza esclusivamente a 90°, mai in parallelo.
Conclusione: La qualità si vede nel collaudo
Un cablaggio a regola d’arte si vede nei dettagli: siglatura impeccabile e leggibile, rispetto dei raggi di curvatura dei cavi e un test funzionale pre-consegna scritto e documentato. Prendersi cura di questi aspetti riduce a zero i costi di assistenza post-vendita e posiziona l’officina su un livello di qualità superiore.

Lascia un commento